

Safīrs ir viens no visnoderīgākajiem substrātiem optoelektronikā, spēka elektronikā un optikā, kā arī viens no vismazāk piedodošajiem substrātiem. Safīra vafele ir cieta, ķīmiski stabila un anizotropa, tāpēc noņemšanas ātrums ir zems, procesa logs ir šaurs, un virsma var izskatīties pieņemama, vienlaikus saglabājot skrāpējumus, kas parādās tikai pēc nākamā uzklāšanas posma. Šajā rokasgrāmatā ir izskaidrots, kāpēc safīra darbība atšķiras no silīcija un stikla, kā tiek organizēta procesa ķēde, kas faktiski kontrolē noņemšanas ātrumu un apdari, kā orientācija maina atbildi un kā pārbaudīt safīra plāksnīti, lai pieņemšana kaut ko nozīmētu.
Kāpēc safīrs uzvedas savādāk nekā silīcijs un stikls
Īpašības, kas padara safīru vērtīgu, ir tās pašas, kas to apgrūtina.
Safīra vafele ir ļoti cieta, otrs pēc dimanta starp izplatītākajiem optiskajiem materiāliem, tāpēc abrazīvo materiālu izvēle ir šaura un noņemšana ir atkarīga no ilgstošas mehāniskas iedarbības, nevis no ātras ķīmiskas iedarbības. Tas ir ķīmiski inerts, izturīgs pret lielāko daļu skābju un bāzu parastā temperatūrā, tāpēc safīra vafeles nevar planarizēt ar ūdens ķīmiju, kas padara silīcija apstrādi efektīvu. Safīra plāksne ir trausla, tāpēc materiāls tiek noņemts, sajaucot mikroplaisumu un plastisko deformāciju, un lūzuma bojājumi stiepjas zem redzamās virsmas.
Termiskās īpašības pievieno vēl vienu ierobežojumu. Safīra plāksne slikti vada siltumu, un tai ir zema termiskā trieciena tolerance salīdzinājumā ar metāliem, tāpēc berze saskarnē ir jāpārvalda uzmanīgi. Pārmērīgs spiediens vai ātrums paaugstina vietējo temperatūru, kas var izraisīt spilventiņu glazūru, vircas izžūšanu un, sliktākajā gadījumā, safīra vafeles plaisāšanu.
Pēdējā atšķirība ir anizotropija. Safīra kristāla struktūra nozīmē, ka cietība un noņemšanas izturēšanās atšķiras atkarībā no kristalogrāfiskās orientācijas, tāpēc process, kas noregulēts uz vienu vafeļu orientāciju, nepāriet tieši uz citu. Šis ir vienīgais visbiežāk sastopamais negaidīto rezultātu avots, kad process tiek pārvietots starp produktiem, un tas ir pelnījis uzmanību, pirms tiek apsvērtas jebkādas patērējamās izmaiņas.
Safīra vafeles procesa ķēde
Ķēde parasti stiepjas no griezta vai slīpēta materiāla līdz pulētai virsmai, un katrā posmā tiek noņemts izmērs, lai novērstu iepriekšējās ķēdes bojājumus.
Rupja slīpēšana ar fiksētu dimanta abrazīvu nodrošina biezumu un līdzenumu, kā arī rada visdziļākos ķēdes bojājumus. Pārklāšana ar vaļīgu dimanta abrazīvu pēc tam novērš šo bojājumu, vienlaikus uzlabojot biezuma viendabīgumu un samazinot deformāciju. Tā kā safīra noņemšanas līmenis ir zems, pārklāšana bieži ir visilgākais un dārgākais posms, un tieši tajā tiek lemts par procesa ekonomiju.
Seko rupja pulēšana ar dimantu vairāku mikronu diapazonā, novēršot pārklāšanās bojājumus un izveidojot plakanību. Starpposma pulēšana ar smalkāku dimantu uzlabo safīra vafeles virsmu un samazina atlikušo bojājumu dziļumu. Galīgā pulēšana ar submikronu dimantu, dažreiz ar ķīmiski atbalstītu nesēju, rada nelīdzenumu mērķim un noņem pēdējo bojāto slāni.
CMP stila apdari var izmantot visprasīgākajām specifikācijām, taču ķīmija ir jāpielāgo safīra inercei, kas parasti nozīmē spēcīgāku mehānisko ieguldījumu nekā salīdzināms silīcija process. Tāpēc, lai sasniegtu patiesi nebojātu safīra vafeles virsmu, parasti ir nepieciešams vairāk posmu un ilgāks laiks nekā silīcija apdarei, un plānā tas jāatspoguļo jau no paša sākuma.
Kas kontrolē noņemšanas ātrumu
Safīra noņemšanas ātrums atbilst parastajiem triboloģiskajiem mainīgajiem, taču jutīgums ir spēcīgāks nekā mīkstākām pamatnēm.
Spiediens ir primārā svira. Izņemšanas ātrums palielinās ar lejupslīdes spēku, bet tāpat arī bojājuma dziļums un lūzuma risks, un praktiskos griestus nosaka bojājumi, ko var novērst nākamajā posmā, nevis mašīnas iespējas. Palielināts spiediens uz cietām, trauslām safīra plāksnēm ir dārgs veids, kā iegādāties caurlaidspēju.
Relatīvais ātrums ir otrā svira. Lielāks plāksnes un nesēja ātrums palielina izņemšanu, bet tikai līdz brīdim, kad vircas uzturēšanās laiks kļūst nepietiekams un saskarne izbeidzas. Pēc šī punkta ātrums izlīdzinās vai samazinās, kamēr berze un temperatūra turpina pieaugt.
Abrazīvā izmērs un koncentrācija nosaka, cik daudz materiāla var noņemt katrā gājienā. Rupjāks dimants noņem ātrāk un atstāj dziļākus bojājumus; smalkāks dimants ir lēnāks un atstāj seklāku slāni. Koncentrācija darbojas tāpat kā citur: vairāk daļiņu nozīmē vairāk griešanas punktu un mazāku slodzi uz vienu daļiņu, kas var uzlabot gan ātrumu, gan pabeigtību, līdz sadalījums kļūst par ierobežojošo faktoru.
Vircas padeve ir ceturtā svira, un uz cietas pamatnes visbiežāk tiek atstāta novārtā. Noņemšana apstājas, kad abrazīvs pārstāj ienākt, tāpēc plūsmas ātrums, sajaukšanas precizitāte, filtrēšana un izvēle starp svaigu padevi un recirkulāciju tieši ietekmē safīra vafeļu procesa caurlaidību.
Kas kontrolē apdari
Apdare nav tikai pēdējā posma smilšu lielums. Uz safīra tas ir visas ķēdes kumulatīvs rezultāts.
Skrāpējumu dziļumu nosaka lielākās daļiņas, kas atrodas saskarnē. Tas nozīmē, ka dimanta sadalījuma rupjai daļai ir lielāka nozīme nekā mediānai, un ka viens aglomerāts vai iegultu gružu gabals var radīt skrāpējumu, ko galīgā pulēšana nenoņems. Tāpēc dispersijas kvalitāte, filtrēšana un spilventiņu higiēna ir apdares parametri, ne tikai mājturība.
Migla ir atlikušo pazemes bojājumu indikators. Safīra vafele var sasniegt vidējo raupjuma mērķi, vienlaikus paliekot miglaina tumšā lauka pārbaudē, kas parasti nozīmē, ka iepriekšējā posmā netika noņemts pietiekami daudz bojātā materiāla. Labojums ir agrīnā stadijā, nevis pēdējā pulēšanas stadijā.
Paliktņa izvēle izlīdzina plakanību pret defektiem. Ciets paliktnis saglabā līdzenumu un rada labākas kopējā biezuma izmaiņas, bet koncentrē spiedienu un palielina defektu risku. Mīksts paliktnis nodrošina smalkāku apdari un mazāk defektu, bet noapaļo malas un samazina planarizāciju. Rievu spilventiņi palīdz šķidro šķidrumu transportēt, un rievu raksts nosaka, vai safīra vafele saņem konsekventu putriņu visā diametrā.
Izejmateriālu un vircas izvēle
Izejmateriālu izvēli safīra vafelei nosaka vajadzība noņemt cieto materiālu, neradot bojājumus, kurus nevar notīrīt.
Dimants joprojām ir darba zirga abrazīvs līdzeklis, jo dažas alternatīvas ir pietiekami cietas, lai ar pieņemamu ātrumu noņemtu safīra vafeles. Slīpums tiek atlasīts pakāpeniski, sākot no desmitiem mikronu pārklāšanas laikā līdz submikroniem pēdējā pulēšanas laikā, rūpīgi kontrolējot rupjo asti. Ja mērķis ir vislabākā iespējamā apdare, polikristāliskais dimants var nodrošināt konsekventāku virsmu nekā tāda paša nominālā izmēra monokristālisks materiāls, jo tas sadalās smalkākos fragmentos, nevis veido lielas, agresīvas daļiņas.
Nesēji parasti ir uz glikola vai eļļas bāzes, jo tie labi samitrina saskarni, iztur iztvaikošanu ilgu ciklu laikā un notur dimantu suspensijā. Pēc tam tīrīšanas ķīmijai ir jāatbilst nesējam, un tīrīšanas secībai ir jānoņem gan nesējs, gan dimanta atlikumi pirms pārbaudes vai nākamā procesa.
Spilventiņi seko posmam. Pārklājuma plāksnes parasti ir čuguna vai kompozītmateriālu, kas tiek izvēlēti līdzenuma saglabāšanai. Pulēšanas spilventiņi ir dažādi, sākot no cietiem, plakaniem, līdz mīkstiem, apdarei, ar poromēru un kompozītmateriālu konstrukcijām, ko plaši izmanto safīra vafeļu apdarē. Tāpat kā ar jebkuru trauslu substrātu, kondicioniera un spilventiņu pārklāšanas rutīna nosaka, vai virsma paliek pietiekami atvērta, lai transportētu vircu ilgā ciklā.
| Skatuves | Tipisks abrazīvs | Spilventiņš vai plāksne | Primārais mērķis | Galvenais risks |
|---|---|---|---|---|
| Rupja slīpēšana | Dimanta disks, fiksēts abrazīvs | Ritenis | Biezums un līdzenums | Dziļi pazemes bojājumi |
| Lapošana | Dimants 10 līdz 30 mikroni | Čuguna vai kompozītmateriāla plāksne | Noņemiet slīpēšanas bojājumus | Vēršanās un ilgs cikla laiks |
| Rupja pulēšana | Dimants no 3 līdz 9 mikroniem | Ciets paliktnis | Planaritāte | Skrāpējumi no rupjās astes |
| Starpposma pulēšana | Dimants 1 līdz 3 mikroni | Vidējs spilventiņš | Samaziniet bojājumu slāni | Migla, ja noņemšana nav pietiekama |
| Galīgā pulēšana | Dimants mazāks par 1 mikronu | Mīksts paliktnis, izvēles ķīmiskā palīdzība | Mērķa raupjums | Paliktņa noapaļošana un malu atripošana |
| Tīrīšana un pārbaude | Nesēja atbilst ķīmija | Birstīte vai iegremdēšana | Noņemiet atlikumu | Piesārņojums un lietošanas bojājumi |
Orientācija, C plakne un anizotropija
Anizotropijai safīra plāksnēs ir tiešas procesa sekas, un tā ir jānosaka pirms procesa iestatīšanas.
Safīra vafeles kristālogrāfiskā orientācija nosaka abrazīvajam materiālam piemītošo cietību un noņemšanas izturēšanos, tāpēc recepte, kas izstrādāta vienā orientācijā, ne vienmēr atveidosies citā. C veida plaknes materiāls, ko plaši izmanto epitaksijai, darbojas atšķirīgi no citām orientācijām, un atšķirība izpaužas kā noņemšanas ātruma, virsmas faktūras un virsmas pulēšanas viegluma izmaiņas.
Praktiskā reakcija ir orientācijas maiņa kā procesa maiņa. Izveidojiet noņemšanas un pabeigšanas datus katrai līnijas orientācijai un apstipriniet koeficienta pieņēmumus, nevis ekstrapolējiet no blakusprodukta. Ja vienam un tam pašam rīkam darbojas vairākas orientācijas, visvienkāršākais uzticamais risinājums ir atsevišķa recepte katrai orientācijai.
Ir arī ģeometrijas sekas. Tā kā safīra plāksne ir stīva un trausla, malas ir neaizsargātas pret šķembām pārklāšanas un pulēšanas laikā, un malu profila kontrole ir atkarīga no nesēja konstrukcijas, saglabāšanas īpašībām un spiediena sadalījuma tikpat lielā mērā kā no abrazīvā materiāla. Safīra vafeles malu bojājumus pulējot nevar atgūt, tāpēc profilakse ir vienīgā stratēģija.
Apstrāde, tīrīšana un pārbaude
Pārbaude ir posms, kurā safīra vafeles process tiek vai nu apstiprināts, vai atklāts.
Vidējais nelīdzenums, ko mēra ar optisko profilētāju, ir virsraksta skaitlis, taču ar to vien nepietiek. Pilnīgs novērtējums ietver nelīdzenumu vidējo un maksimālo, kā arī skrāpējumu pārbaudi, izmantojot tumšo lauku, lāzera izkliedi vai dekorētu gravējumu, kas atklāj atsevišķus defektus. Miglainība ir jāmēra vai vismaz jāpārbauda slīpā apgaismojumā, jo tas drīzāk norāda uz atlikušajiem bojājumiem, nevis tekstūru.
Ģeometrijai ir tikpat liela nozīme kā faktūrai pakārtotajā litogrāfijā, tāpēc kopējā biezuma izmaiņas, loks un deformācija ietilpst vienā pārskatā. Tīrīšana jāpabeidz pirms mērīšanas, un mērījumi jāveic konsekventā secības punktā, jo pirms un pēc tīrīšanas iegūtie rādījumi nav salīdzināmi.
Vadības disciplīna aizsargā rezultātu. Pulēta safīra plāksne ir viegli piesārņota ar daļiņām, kas tiek pārnestas no nesējiem, kasetēm un instrumentiem, un aizmugures skrāpējumi, kas radušies apstrādes laikā, ir bieži sastopams neparedzētu kļūmju cēlonis procesā, kas citādi tika kontrolēts. Uzglabāšana piemērotos konteineros, kontrolētas vides prakse un īpaši apstrādes rīki ir daļa no procesa, nevis administratīvas detaļas.
Kļūdas, no kurām jāizvairās
Pāreja uz nākamo posmu, pirms iepriekšējais bojājums ir novērsts.Nepietiekama noņemšana ir visizplatītākais miglas un pēc nogulsnēšanas defektu cēlonis.
Spiediena paaugstināšana, lai palielinātu noņemšanas ātrumu.Tas padziļina bojājumus un palielina lūzumu risku uz trauslā substrāta, un tas parasti pārvieto problēmu, nevis to atrisina.
Dimants tiek norādīts tikai uz nominālās smiltis.Rupjā aste un aglomerācijas pakāpe nosaka skrāpējumu dziļumu.
Pieņemot, ka recepte tiek pārnesta starp orientācijām.Anizotropija maina noņemšanu un apdari, un katrai orientācijai ir nepieciešami savi dati.
Spilvena un vircas padeves ignorēšana.Izsalkušās saskarnes izraisa termiskus bojājumus, stiklojumu un nekonsekventu noņemšanu pāri safīra plāksnītei.
Treating inspection as roughness only.Bez skrāpējumiem un miglas pārbaudēm vafele var atbilst nepareizam kritērijam.
Skipping cleaning before measurement.Atlikums maina rādījumu un slēpj piesārņojumu, kas vēlāk izraisīs kļūmes.
FAQ
Q1: Kāpēc safīra vafeļu pulēšana ir lēnāka nekā silīcija pulēšana?
Tā kā safīrs ir cietāks un ķīmiski inerts, noņemšana galvenokārt ir atkarīga no mehāniskās iedarbības un process nevar paļauties uz ātru ķīmisku iedarbību.
2. jautājums: kāds ir paredzams noņemšanas līmenis?
Tas ir ļoti atšķirīgs atkarībā no skatuves un iekārtas, taču, samazinoties smilšu izmēram, rādītāji strauji samazinās. Pārklāšana stundā noņem daudz vairāk nekā galīgā pulēšana, un pēdējais posms ir jāplāno kā apdares darbība, nevis kā lielapjoma darbība.
Q3: Kas izraisa miglošanos uz safīra vafeles?
Atlikušie apakšzemes bojājumi, parasti no nepietiekamas noņemšanas agrākā stadijā. Tas tiek fiksēts, palielinot noņemšanu pirms soļa, kas to atklāj.
Q4: Vai CMP izmanto safīram?
Ķīmiski apstrādāta apdare tiek izmantota prasīgām specifikācijām, taču ķīmija ir jāpielāgo safīra inercei, tāpēc process vairāk balstās uz mehānisku noņemšanu, nevis līdzvērtīgu silīcija planarizāciju.
Q5: Vai kristalogrāfiskajai orientācijai ir nozīme?
Jā. Cietība un noņemšanas uzvedība atšķiras atkarībā no orientācijas, tāpēc process, kas izstrādāts vienā orientācijā, ir jāatjauno citā.
Q6: Kurš nesējs ir piemērots safīra apdarei?
Glikola un eļļas bāzes nesēji ir plaši izplatīti, jo tie labi mitrina, ilgstoši iztur iztvaikošanu un saglabā dimantu suspensijā. Pēc tam tīrīšanas ķīmijai ir jāatbilst nesējam.
Q7: Kā jāpārbauda pulēta safīra vafele?
Apvienojiet vidējo un maksimālo nelīdzenumu, skrāpējumu pārbaudi tumšā laukā vai lāzera izkliedē, miglas novērtēšanu un ģeometrijas mērījumus, piemēram, kopējā biezuma izmaiņas un deformācijas, un tas viss notiek pēc tīrīšanas.
Secinājums
Safīra vafeles apdare ir ķēdes disciplīna. Katrā posmā nosakiet noņemšanas izmēru, lai notīrītu pēdējās bojājumus, kontrolētu abrazīvā sadalījuma rupjo galu, ievērotu kristāla anizotropiju un pārbaudītu, vai nav skrāpējumu un miglas, nevis tikai raupjumu. Veiciet šīs darbības un izņemšanas ātrumu un pabeidziet, pārtrauciet konkurēt savā starpā un sāciet pilnveidoties kopā.
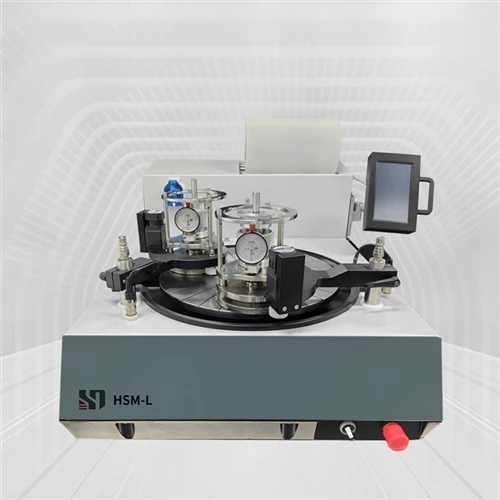
Hisemi Technology (Beijing) Ltd. piegādā pārklāšanas un pulēšanas mašīnas, pulēšanas paliktņus, dimanta masas un pārklāšanas palīgmateriālus safīra, pusvadītāju un optiskām lietojumprogrammām, kā arī tehnisko atbalstu procesu attīstībai. Nosūtiet mums savu safīra vafeles orientāciju, biezumu un apdares mērķi, un mūsu komanda ieteiks procesa secību un patērējamo materiālu komplektu.


