

Silīcija karbīds ir ciets, trausls, ķīmiski noturīgs materiāls, un šī kombinācija padara to par vienu no visprasīgākajām substrātiem, lai iegūtu epi-gatavu apdari. Silīcija karbīda substrāta pulēšana nav viena operācija, bet gan secība, kurā katrā posmā ir jānovērš iepriekšējā radītie bojājumi un daudz vēlāk kļūda rupjās gala virsmās, piemēram, dūmaka, skrāpējumi vai slikts epitaksiālais slānis. Šajā rokasgrāmatā ir izklāstīta procesa ķēde no slīpēšanas līdz pārklāšanai un pulēšanai, ir izskaidrots, kā aprēķināt apakšzemes bojājumus, iekļauta izejmateriālu izvēle katrā posmā un aprakstīta metroloģija un apstrādes disciplīna, kas nosaka, vai virsma ir patiešām gatava.
Kāpēc silīcija karbīda substrātu ir grūti pabeigt?
Grūtības rada trīs īpašības, kas pastiprina viena otru.
Silīcija karbīda substrāts ir ārkārtīgi ciets, tuvu dimantam pēc cietības skalas, tāpēc abrazīvu izvēle ir šaura un noņemšanas ātrums ir zems. Tas ir arī trausls, kas nozīmē, ka materiāls tiek noņemts, kombinējot mikroplaisumu un plastisku deformāciju, un lūzuma bojājumi sniedzas zem redzamās virsmas. Un tas ir ķīmiski inerts, izturīgs pret ūdens ķīmiskajām vielām, kas padara ķīmisko mehānisko planarizāciju efektīvu silīcija un oksīda plēvēs, tāpēc process ir vairāk atkarīgs no mehāniskās iedarbības, nekā to darītu salīdzināma silīcija plūsma.
Sekas ir praktiskas. Izņemšanas ātrums ir mazāks, tāpēc apstrādes laiks ir ilgāks un pārstrādes izmaksas ir augstas. Virsmas bojājumi ir dziļāki, nekā norāda virsmas raupjums, tāpēc substrāts var izskatīties pieņemams, kamēr bojājuma slānis joprojām ir. Un cietības atšķirība starp pamatni un abrazīvu nozīmē, ka spilventiņi un abrazīvie materiāli, kas darbojas citur, tiek slikti pārnesti.
Ceturtais faktors ir pats silīcija karbīda substrāts. Vafeles ir plānas, dārgas un bieži vien liela diametra, un tām var būt epitaksiāls slānis vai ierīces struktūras. Tāpēc bojājumu un piesārņojuma apstrāde rada izmaksas, kas ir mazākas par operācijas patērējamām izmaksām.
Procesa ķēde no slīpēšanas līdz galējai pulēšanai
Silīcija karbīda substrāta pulēšana parasti tiek organizēta kā pakāpeniski smalkāku posmu ķēde, katrai no tām ir noteikts noņemšanas mērķis un noteikts izejas kritērijs.
Slīpēšana ar fiksētu abrazīvu noņem materiāla lielāko daļu un nodrošina līdzenumu un biezumu. Tas ir ātrākais posms un arī tas, kas ievieš visdziļākos bojājumus. Tiek izmantoti dimanta slīpripas ar kontrolētu smilšu un saķeri, un galvenā vadība ir noņemt pietiekami daudz materiāla, lai izveidotu ģeometriju, neradot bojājumus, kas ir dziļāki, nekā var notīrīt nākamajā posmā.
Seko silīcija karbīda substrāta pārklāšana ar irdenu abrazīvu suspensiju, izmantojot dimantu vai cietu abrazīvu uz pārklāšanas plāksnes. Tās mērķis ir novērst slīpēšanas radītos bojājumus un uzlabot līdzenumu un biezuma viendabīgumu. Pārklāšana ir vieta, kur kopējā biezuma izmaiņas un deformācijas parasti tiek kontrolētas, un bojājumu slānis tiek samazināts līdz dziļumam, ko var novērst pulēšana.
Pēc tam pulēšana noņem atlikušos bojājumus un samazina raupjumu galamērķa virzienā. Rupja pulēšana ar dažu mikronu dimantu samazina pārklāšanas radītos bojājumus; starppulēšana ar smalkāku dimantu attīra virsmu; galīgā pulēšana ar submikronu dimantu, bieži uz mīksta spilventiņa un dažreiz ar ķīmiski atbalstītu nesēju, nodrošina apdari, kas nepieciešama nākamajam procesam.
Katram posmam ir jānoņem vairāk nekā iepriekšējā posma bojājuma dziļums, un noņemšanas apjoms, nevis smilšu lielums, ir tas, kas nosaka, vai ķēde darbojas. Šis ir vienīgais vissvarīgākais princips silīcija karbīda substrāta pulēšanā, un tas ir tas, kas visbiežāk tiek pārkāpts, kad solis tiek saīsināts, lai ietaupītu laiku.
Budžeta apakšzemes bojājumi
Virsmas bojājumi ir slēptās izmaksas jebkurā silīcija karbīda substrāta procesā, un tos var plānot, nevis atklāt.
Noteikums, kas regulē ķēdi, ir tāds, ka posmam ir jānoņem vismaz iepriekšējā posma radītā bojājuma dziļums un praksē ievērojami vairāk, jo bojājuma dziļums mainās atkarībā no spiediena, ātruma un abrazīvā stāvokļa. Slīpēšana var atstāt bojājumus no vairākiem mikroniem līdz pat desmitiem mikronu atkarībā no smilšu un slīpuma spēka. Lapošana šo skaitli ievērojami samazina. Katrs pulēšanas solis to vēl vairāk samazina.
Ja noņemšana kādā posmā ir nepietiekama, bojājumi paliek un tiek aprakti zem gludākas virsmas. Rezultāts vēlāk parādās kā migla pēc nākamās darbības, kā izkaisīti skrāpējumi pēc epitaksijas vai kā elektriskā darbība, kas neatbilst specifikācijai. Tā kā pierādījumi parādās ķēdes beigās, nepietiekama noņemšana bieži tiek nepareizi diagnosticēta kā galīgā pulēšanas problēma.
Praktiska pieeja ir katram posmam noteikt noņemšanu, kas nepieciešama, lai noņemtu iepriekšējo bojājumu ar rezervi, vienu reizi pārbaudīt to ar šķērsgriezuma vai bojājumu jutīgas pārbaudes metodi, un pēc tam paturēt gan noņemšanas, gan procesa parametrus, kas to radīja. Jebkādas lejupslīdes spēka, plātnes ātruma vai abrazīvās padeves izmaiņas maina bojājuma dziļumu un tādējādi padara nederīgu pieņēmumu.
Palīgmateriāli pa posmiem
Patērējamo preču atlase izriet no skatuves, un katram posmam ir savi kritiskie parametri.
Slīpripas ir norādītas pēc dimanta smilšu, koncentrācijas, savienojuma veida un kvalitātes. Ritenis, kas griež agresīvi, ātri noņem materiālu, bet rada dziļākus bojājumus; mīkstāka saite nodrošina svaigu abrazīvu un var samazināt slodzi, bet ātrāk nodilst. Līdzsvaru nosaka bojājumi, ko var novērst nākamajā posmā.
Pārklāšanas palīgmateriāli ietver plākšņu materiālu, abrazīvu un nesēju. Čuguna plāksnes ir tradicionālas un joprojām ir izplatītas; saliktās un rievotās plāksnes maina vircas transportēšanas un līdzenuma uzvedību. Desmit līdz trīsdesmit mikronu dimanta abrazīvs ir piemērots smagākam darbam, izmantojot smalkākus izmērus, ja iepriekšējie bojājumi jau ir sekli. Nesēja ķīmija ietekmē vircas aizturi un plāksnes tīrību.
Pulēšanas palīgmateriāli ir spilventiņš un dimanta putra. Cietie spilventiņi saglabā plakanumu un nodrošina labāku līdzenumu uz lielāka defektu riska rēķina; mīkstie spilventiņi nodrošina smalkāku apdari un mazāku defektu līmeni, bet mēdz noapaļot malas un samazināt planarizāciju. Spilventiņi ar noteiktām rievām palīdz vircas transportēšanai un var uzlabot viendabīgumu. Dimanta suspensija ir jānorāda, ņemot vērā daļiņu izmēru sadalījumu, nevis nominālo smiltis, jo tieši rupjā aste rada skrāpējumus tik trauslā materiālā kā silīcija karbīds. Glikolu un eļļu saturoši nesēji ir izplatīti, jo tie labi saslapinās un ilgstoši iztur iztvaikošanu.
| Skatuves | Tipisks abrazīvs | Spilventiņš vai plāksne | Izņemšanas mērķis | Mērķis |
|---|---|---|---|---|
| Slīpēšana | Dimanta ritenis, rupjas smiltis | Ritenis, fiksēts abrazīvs | Lielapjoma noņemšana | Nosakiet biezumu un līdzenumu |
| Lapošana | Dimants 10 līdz 30 mikroni | Čuguna vai kompozītmateriāla plāksne | Skaidri slīpēšanas bojājumi | Kopējā biezuma variācija un deformācija |
| Rupja pulēšana | Dimants no 3 līdz 9 mikroniem | Ciets paliktnis | Skaidri pārklāšanas bojājumi | Plakanums un vidējais nelīdzenums |
| Starpposma pulēšana | Dimants 1 līdz 3 mikroni | Vidējs spilventiņš | Notīriet bojāto slāni | Nelīdzenuma samazināšana |
| Galīgā pulēšana | Dimants mazāks par 1 mikronu | Mīksts paliktnis, dažreiz ķīmiska palīdzība | Noņemiet atlikušos bojājumus | Epi-ready virsmas apdare |
| Tīrīšana | Ķīmija ir saskaņota ar nesēju | Birstīte vai iegremdēšana | Noņemiet atlikumu | Daļiņu un metālu piesārņojuma kontrole |
Nelīdzenuma mērķi, metroloģija un mērīšana
Galīgajā specifikācijā parasti ir norādīts raupjuma rādītājs, taču raupjums vien nav pietiekams pieņemšanas kritērijs silīcija karbīda substrāta pulēšanai.
Virsma var sasniegt vidējo raupjuma mērķi, un tajā joprojām var būt skrāpējumi, atlikušie bojājumi vai piesārņojums, kas ietekmēs nākamo procesu. Tāpēc lietderīgā metroloģija apvieno vairākus mērījumus. Vidējais un maksimālais raupjums no optiskā profilētāja raksturo tekstūru. Skrāpējumu pārbaude, izmantojot tumšo lauku, lāzera izkliedi vai dekorētu gravējumu, atklāj diskrētos defektus, ko slēpj vidējais raupjums. Kopējā biezuma izmaiņas un loks vai deformācija apraksta ģeometriju, ko litogrāfijas solis pārmantos. Un ar bojājumiem jutīgu metodi, piemēram, šķērsgriezuma pārbaudi vai kontrolētu kodināšanu, tiek novērtēti atlikušie pazemes bojājumi.
Mērīšana jāveic konsekventi, tajā pašā ķēdes posmā un pēc vienas un tās pašas tīrīšanas, jo rādījums, kas iegūts pirms tīrīšanas, nav salīdzināms ar rādījumu pēc tīrīšanas. Metroloģija, kas tiek izmantota nekonsekventi, rada argumentus, nevis datus, un šajā procesā argumenti ir dārgi.
Tīrīšana, apstrāde un piesārņojuma kontrole
Silīcija karbīda substrāts ir viegli piesārņots un ar grūtībām tīrāms.
Atlikumi no turētāja, spilventiņa un abrazīvā materiāla ir pilnībā jānoņem, un noņemšanas ķīmijai ir jāatbilst nesējai. Atlikumi uz ūdens bāzes attīra ar ūdens ķīmiju; eļļas vai glikola bāzes atlikumam ir nepieciešams šķīdinātājs vai virsmaktīvās vielas, kam seko skalošana. Īpašas bažas rada metāla piesārņojums no plāksnes, kondicionēšanas darbības vai mašīnas santehnikas, jo tas var izkliedēties turpmākās augstas temperatūras apstrādes laikā.
Vadība ir tikpat svarīga kā ķīmija. Aizmugures skrāpējumi, malu šķembas un daļiņu pārnešana no kasetēm un turētājiem samazina ražu, un apstrādes laikā mehāniski bojātas vafeles nevar atgūt, pulējot. Tīras telpas disciplīna, vafeļu apstrādes rīki un kontrolēta uzglabāšana tāpēc ir daļa no procesa, nevis administratīva detaļa.
Patērējamo preču higiēna ir trešais elements. Plāksnes un paliktņi ir jāapstrādā vai jānomaina saskaņā ar noteiktu grafiku, suspensija ir jāfiltrē lietošanas vietā, un spilventiņš, kurā ir iegulti gruveši no iepriekšējās darbības, jāuzskata par defekta avotu, nevis kā palīgmateriālu ar atlikušo kalpošanas laiku.
Kļūdas, no kurām jāizvairās
Pāreja uz nākamo posmu, pirms tiek novērsts iepriekšējais bojājums.Tas ir visizplatītākais miglas un skrāpējumu cēlonis, kas parādās tikai pēc epitaksijas.
Dimanta norādīšana tikai uz nominālās smiltis.Daļiņu izmēra sadalījums un rupjā aste nosaka skrāpējumu bojājumus trauslā substrātā.
Nesējķīmijas sajaukšana.Ūdens ķīmija uz eļļas vai glikola atlikumiem vai otrādi atstāj plēves, kas vēlāk izraisa defektus.
Izmantojot cieto paliktni, lai novērstu plakanuma problēmu.Tas var uzlabot kopējās biezuma izmaiņas, vienlaikus palielinot defektus, un tai vajadzētu būt apzinātai tirdzniecībai, nevis noklusējumam.
Kopējā biezuma variācijas ignorēšana līdz pēdējam posmam.Ģeometriju, īpaši pēc vafeles atšķaidīšanas, vēlāk ir ļoti grūti atgūt.
Treating cleaning as a formality.Atlikumi no silīcija karbīda substrāta pulēšanas ir piesārņojuma avots katrā pakārtotajā posmā.
Filtrēšanas izlaišana.Atkritumu recirkulācija vircā rada skrāpējumus, kas izskatās pēc abrazīvās specifikācijas problēmas.
FAQ
Q1: Kāpēc silīcija karbīda substrāta pulēšana ir grūtāka nekā silīcija pulēšana?
Silīcija karbīda substrāts ir cietāks un ķīmiski inerts nekā silīcijs, tāpēc noņemšana vairāk ir atkarīga no mehāniskas iedarbības, ātrums ir mazāks, un virsmas bojājumi ir dziļāki attiecībā pret sasniegto nelīdzenumu.
Q2: Cik daudz materiāla ir jānoņem katrā posmā?
Vismaz iepriekšējā posma radītā bojājuma dziļums ar rezervi. Dziļums ir atkarīgs no smilšu, nolaižamā spēka un ātruma, tāpēc tas ir jāpārbauda, nevis jāpieņem.
Q3: Vai substrāts var izskatīties labi un joprojām ir bojāts?
Jā. Vidējais raupjums var atbilst specifikācijām, kamēr paliek skrāpējumi un virsmas bojājumi. Līdzās raupjuma metroloģijai ir nepieciešama skrāpējumu pārbaude un bojājumiem jutīga pārbaude.
Q4: Kuru nesēju izmanto silīcija karbīda substrāta pulēšanai?
Glikolu un eļļu saturoši nesēji ir izplatīti, jo tie labi mitrina, ilgstoši iztur iztvaikošanu un paredzami attīrās. Izvēlei ir jāatbilst pārējai tīrīšanas secībai.
Q5: Kas izraisa miglošanos pēc epitaksijas?
Parasti nepietiekama noņemšana pulēšanas stadijā, atstājot bojājumus, kas kļūst redzami tikai pēc epitaksiskā slāņa izaugšanas. Pārskatiet noņemšanas apjomus, izmantojot ķēdi, nevis tikai pēdējo posmu.
Q6: Cik bieži ir jānomaina spilventiņi un plāksnes?
Pēc noteikta grafika, kas piesaistīts noņemšanas ātrumam un defektu datiem, nevis subjektīvam izskata novērtējumam. Iegultie gruži ir defekta avots, pat ja virsma izskatās neskarta.
7. jautājums: vai galīgajai pulēšanai ir nepieciešama ķīmiska palīdzība?
Tas var palīdzēt samazināt bojājumus un uzlabot cieto pamatņu apdari, taču tam ir jābūt saderīgam ar nesēju, paliktni un tīrīšanas secību. Ar mehānisko noņemšanu vien var sasniegt daudzas specifikācijas.
Secinājums
Silīcija karbīda substrāta pulēšana izdodas vai neizdodas pēc ķēdes loģikas. Katram posmam ir jānovērš vairāk nekā pirms tam radītie bojājumi, palīgmateriāli katrā posmā ir jāsaskaņo viens ar otru, un pieņemšanas kritērijiem ir jābūt ārpus vidējiem nelīdzenumiem. Plānojiet bojājumu budžetu, pārbaudiet noņemšanu ar datiem, kontrolējiet piesārņojumu, un apdare kļūst atkārtojama, nevis gadījuma rakstura.
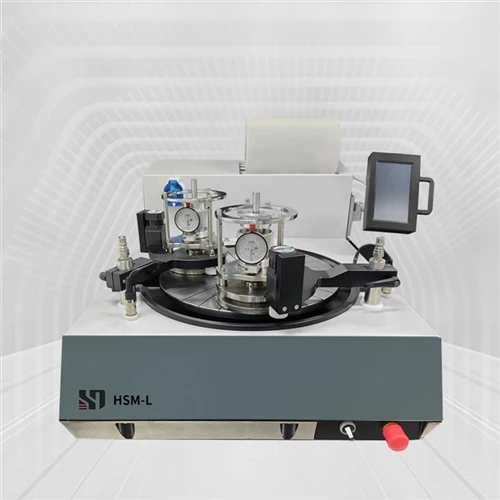
Hisemi Technology (Beijing) Ltd. piegādā pārklāšanas un pulēšanas mašīnas, pulēšanas paliktņus, dimanta masas un pārklāšanas palīgmateriālus pusvadītāju, optisko un precīzās inženierijas lietojumiem, kā arī tehnisko atbalstu procesu attīstībai. Nosūtiet mums informāciju par savu silīcija karbīda pamatni, bojājumu budžetu un nelīdzenuma mērķi, un mūsu komanda ieteiks procesa secību un patērējamo materiālu komplektu.


